
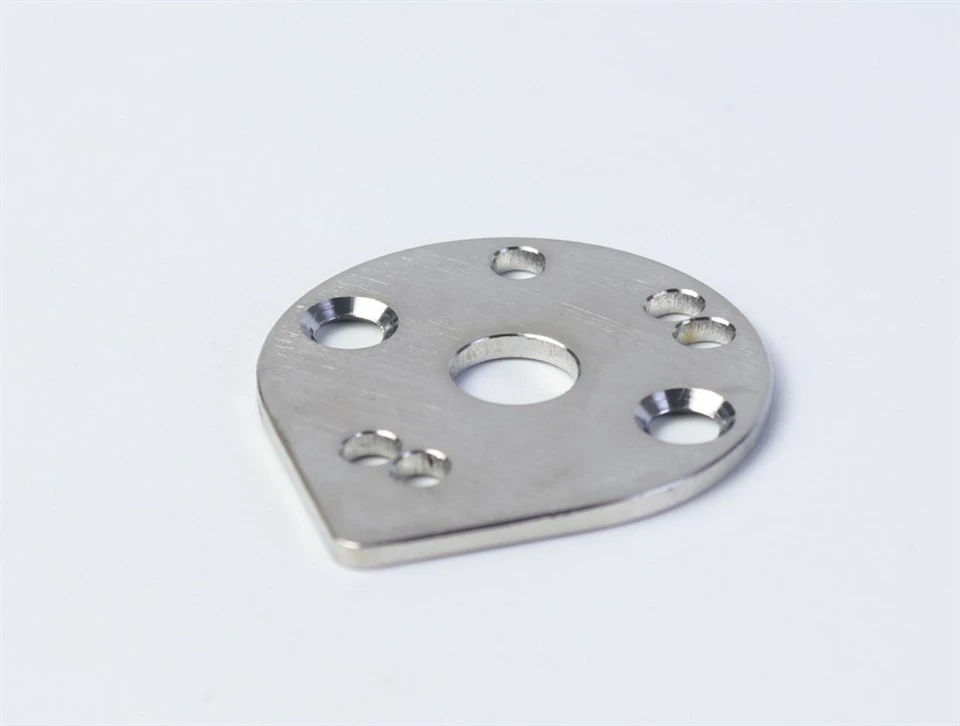
Lasersko rezanje CNC glodanje Rezanje 304 čeličnih dijelova
Osa mašine: 3,4,5,6
Tolerancija:+/- 0.01mm
Posebne oblasti : +/-0,005 mm
Hrapavost površine: Ra 0,1~3,2
Sposobnost nabavke: 500000 komada/mjesec
1-komad Minimalna narudžba
Ponuda od 3 sata
Uzorci: 1-3 dana
Vrijeme isporuke: 7-14 dana
Certifikat: Medicinski, Vazduhoplovstvo, Automobilski,
ISO9001:2015,AS9100D,ISO13485:2016,ISO45001:2018,IATF16949:2016,ISO14001:2015,RoSH,CE itd.
Materijali za obradu: aluminij, mesing, bakar, čelik, nehrđajući čelik, željezo, plastika i kompozitni materijali itd.
Pošaljite upit
Product Details ofLasersko rezanje CNC glodanje Rezanje 304 čeličnih dijelova

Kada je u pitanju proizvodnja izdržljivih i{0}}otpornih na koroziju304 dijelovi od nehrđajućeg čelika, proizvođači i inženjeri se često suočavaju s kritičnim izborom:lasersko sečenje ili CNC glodanje? Obje su moćne tehnologije u savremenoj proizvodnji, a ipak služe različitim svrhama i ističu se u različitim uvjetima. 304 nehrđajući čelik, sa svojom odličnom sposobnošću oblikovanja i zavarljivosti, osnovni je proizvod od svemirskih do medicinskih uređaja. Odabir pogrešnog procesa može dovesti do povećanih troškova, dužeg vremena isporuke i ugroženog integriteta dijelova. Ovaj vodič prolazi kroz složenost, nudeći upoređivanje-na osnovu podataka i praktične uvide koji će vam pomoći da uskladite pravu tehnologiju sa specifičnim zahtjevima projekta, osiguravajući optimalan kvalitet, efikasnost i isplativost{4}}.
Dio 1: Preciznost laserskog rezanja za 304 nehrđajući čelik
Lasersko rezanje je be-beskontaktni, termički-proces koji koristi fokusirani visoko{2}}energetski snop za topljenje, spaljivanje ili isparavanje materijala. Za tanke do srednje limove od nerđajućeg čelika 304, često je neprikosnoveni šampion u brzini i preciznosti.
1.1 Kako radi i ključne prednosti
Proces uključuje usmjeravanje laserskog snopa, obično iz aizvor laserskog vlakna, na površinu materijala. Anpomoćni gas(poput azota, kiseonika ili komprimovanog vazduha) se ko-ubrizgava koaksijalno da izbaci rastopljeni materijal i, u nekim slučajevima, utiče na hemijsku reakciju rezanja. Osnovne prednosti za 304 nehrđajući čelik uključuju:
Izuzetna preciznost i kvaliteta rubova:Sposoban za postizanje složenih geometrija i oštrih detalja uz minimalnoširina ureza(širina reza). Moderne tehnike mogu skoro smanjiti širinu ureza20%u poređenju sa konvencionalnim metodama.
Minimalna izobličenja materijala:Kao -beskontaktni proces, primjenjuje zanemarljivu mehaničku silu, sprječavajući deformaciju dijela-kritičnog faktora za tanke limove.
Brzina za 2D profile:Za rezanje ravnih limova i kontura značajno je brže od glodanja iste putanje.
Bez habanja alata:Eliminiše troškove i zastoje povezane sa tupim glodalima.
1.2 Optimizacija kvaliteta laserskog rezanja: parametri i inovacije
Kvalitet laserskog reza nije automatski; to je funkcija pažljivo kalibriranih parametara i naprednih tehnika. Ključni faktori uključuju snagu lasera, brzinu rezanja, položaj žarišne točke i vrstu/pritisak pomoćnog plina.
Nedavna istraživanja naglašavaju revolucionarne optimizacije:
Dizajn supersonične mlaznice:Značajna studija je pokazala da se korištenjem metode karakteristika{0}}dizajniraMlaznica minimalne dužine (MLZ)sa komprimiranim zrakom može dramatično poboljšati kvalitet rezanja. U poređenju sa standardnom mlaznicom, MLZ je postigao:
54,61% smanjenjeu maksimalnoj visini šljake.
32,67% poboljšanjeu hrapavosti površine (Sa).
69,23% smanjenjeu kutu reznog konusa.
Smanjenje od 10,24%.u širini -Zone pogođene toplinom (HAZ).
Ova inovacija pruža aisplativo-alternativa skupom gasu azota uz postizanje visokog{0}}kvalitetne rezove.
Minimizacija preostalog naprezanja:Lasersko rezanje može izazvati termički stres. Korišćenje virtuelnih mašinskih sistemaTaguchi optimizacijauspješno su smanjili zaostala naprezanja i hrapavost površine za više23%i25%, odnosno optimiziranjem brzine, snage i veličine zraka.
Specijalizovane tehnike za mikro-obradu:Za nizove rupa-velike gustine u tankim listovima,hibridno nanosekundno lasersko rezanje spiralnog slojauz pomoć naponskog-polja vjetra se pojavilo. Ova metoda poboljšava efikasnost i kvalitet upravljanjem disperzijom plazme i suzbijanjem termičkih efekata.
1.3 Ograničenja koja treba uzeti u obzir
Debljina materijala:Učinkovitost se smanjuje s debljinom. Iako može rezati nekoliko inča, proces postaje spor i grub u poređenju sa mljevenjem ili plazmom za vrlo debele blokove.
Zona{0}}zahvaćena toplinom (HAZ):Termički proces mijenja mikrostrukturu materijala duž ruba reza, što može utjecati na performanse u aplikacijama sa visokim opterećenjem.
Geometrija dijela:Prvenstveno 2.5D proces. Ne može lako proizvesti prave 3D oblike sa podrezima ili složenim više-obilježjima.
Dio 2: Svestranost CNC glodanja za 304 nehrđajući čelik
CNC glodanje je mehanički, subtraktivni proces u kojem rotirajući alat za sečenje uklanja materijal iz čvrstog bloka ili pred-forme. To je-metoda za kreiranje trodimenzionalnih-dimenzionalnih, visoko{4}}preciznih komponenti.
2.1 Kako radi i ključne prednosti
Kompjuterski{0}}kontrolisana mašina pomiče alat za rezanje sa više-točaka duž više osi da izrezuje završni dio. Njegove snage za 304 nehrđajući čelik uključuju:
Prava sposobnost 3D obrade:Može proizvesti složene konture, džepove, utore i izvajane površine iz gotovo bilo kojeg ugla.
Vrhunske površinske završne obrade:Može postići vrlo nisku hrapavost površine direktno na obrađenim površinama, često spreman za montažu bez sekundarne završne obrade.
Odličan za debele materijale:Efikasnije od laserskog rezanja za obradu delova od debele ploče ili šipke.
Visoka dimenzionalna tačnost:Izuzetan za postizanje čvrstih tolerancija na prečniku provrta, nagibu navoja i ravnim površinama.
2.2 Ovladavanje rezom: alati i obradivost
304 nehrđajući čelik se smatra a"gumasti"materijal koji se može-očvrsnuti tokom obrade. Ovo predstavlja izazove kao što su ugrađena-ivica alata, slabo lomljenje strugotine i smanjen vijek trajanja alata.
Geometrija i materijal alata:Upotreba oštrih, poliranih reznih rubova i geometrija dizajniranih za nehrđajući čelik je kritična. Alati od tvrdog metala sa specijalnim premazima su standardni.
Razumijevanje zona obrade:Istraživanje glodanja nerđajućeg čelika 304-L identifikuje različite zone performansi na osnovu brzine rezanja:
Konvencionalna zona (mala brzina,<250 m/min):Stabilno rezanje sa predvidljivim silama.
Mrtva zona (250-450 m/min):Nepovoljan, sa povišenim silama rezanja i nestabilnošću.
High-Speed Machining Zone (>450 m/min):Može biti produktivan, ali zahtijeva robusne alatne strojeve i pažljiv odabir parametara za upravljanje toplinom i habanjem alata.
Napomena: Sveobuhvatni, nedavni podaci o specifičnim CNC parametrima glodanja za čelik 304 (kao što su točne brzine pomaka ili metrika vijeka trajanja alata) nisu bili dostupni u datim rezultatima pretraživanja. Gore navedene informacije sintetiziraju dostupne uvide o njegovom ponašanju obradivosti.
Dio 3: Od-do-Okvir za poređenje i donošenje odluka
Koristite sljedeću tabelu da vodite svoj početni odabir, a zatim ga precizirajte na osnovu detaljnih razmatranja u nastavku.
| Feature | Lasersko rezanje | CNC glodanje |
|---|---|---|
| Najbolje za | Plosnati limovi, složeni 2D profili, tanki do srednje debljine. | 3D dijelovi, blokovi, debeli materijali, karakteristike koje zahtijevaju više-osni pristup. |
| Materijalni otpad | Niska (uzak utor). | Viši (prečnik alata određuje minimalni unutrašnji ugao). |
| Vrijeme/cijena podešavanja | Niska (digitalno otpremanje datoteke). | Viši (fiksiranje, programiranje putanje alata). |
| Edge Quality | Moguća glatka, kvadratna ivica uz optimizaciju; može imati HAZ. | Mašinski{0}}obrađena površina na svim površinama sečenja; mogući mehanički neravnini. |
| Brzina proizvodnje | Vrlo brzoza 2D profile. | Sporije za rezanje profila; efikasan za uklanjanje rasutog materijala. |
| Operativni trošak | Donji po-dijelu za profile listova; veće početno ulaganje u mašinu. | Veće po-dijelu zbog habanja alata i dužeg vremena ciklusa; svestran. |
Donošenje konačne odluke: Postavite ova pitanja
1.Šta je primarna geometrija?
- Ravni ili lagano oblikovani limeni dio? → Lasersko rezanje.
- Čvrsti blok sa džepovima, glavicama ili 3D konturama? → CNC glodanje.
2. Koja je debljina materijala?
- < 20mm sheet?→ Laser je vjerovatno optimalan.
- >Blok od 20 mm ili su vam potrebne duboke šupljine?→ Glodanje je vjerovatno potrebno.
3. Koje su kritične tolerancije i završne obrade?
- Uske tolerancije 2D profila (±0,1 mm)?→ Oboje to mogu postići.
- Fina obrada površine na vertikalnom zidu (npr. Ra < 1,6 µm)? → CNC glodanjeje superioran.
- Zero HAZ ili termalna distorzija? → CNC glodanje(mehanički proces).
4.Koji je obim proizvodnje?
- Veliki{0}}ponovljivi 2D dijelovi? → Lasersko rezanjenudi nenadmašnu brzinu.
- Mali-složeni prototipovi? → CNC glodanjenudi maksimalnu fleksibilnost iz čvrstog bloka.
Hibridni pristup: najbolje od oba svijeta
Nemojte se ograničavati na jedan proces. Mnogo-komponenti od nerđajućeg čelika visokih performansi 304 proizvodi se kroz hibridni proces rada:
Ravni uložak je precizno izrezan na vanjski profil i unutrašnje rupe pomoću alaserski rezač.
Ovaj blank se zatim učvršćuje na aCNC mlinmašini su dodane 3D karakteristike, džepovi, navoji ili precizne površine ležaja.
Ovaj pristup spaja brzinu lasera za 2D rad sa 3D mogućnošću glodanja, optimizirajući i vrijeme i troškove.
Popularni tagovi: lasersko rezanje cnc glodanje rezanje 304 čeličnih dijelova, Kina lasersko rezanje cnc glodanje rezanje 304 čeličnih dijelova proizvođači, dobavljači, tvornica
Par
neSljedeći
Laserska mašina za rezanjePošaljite upit
