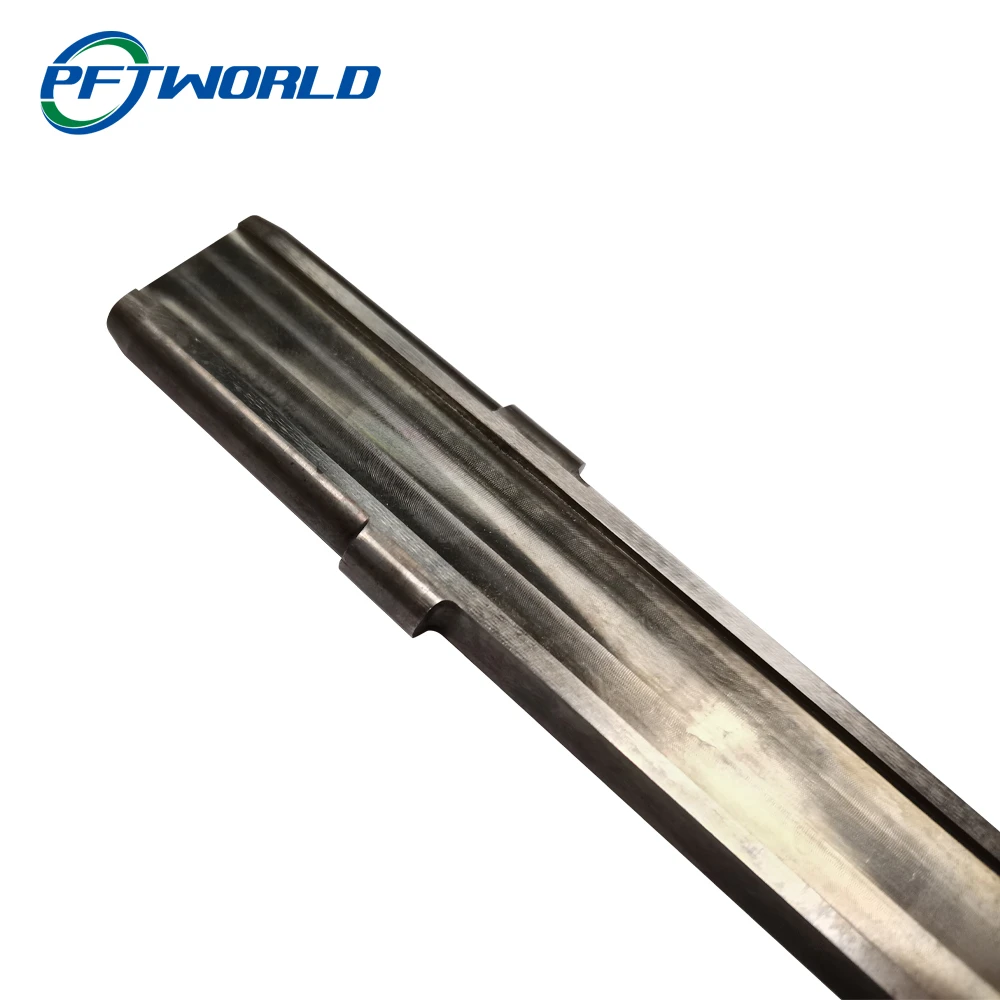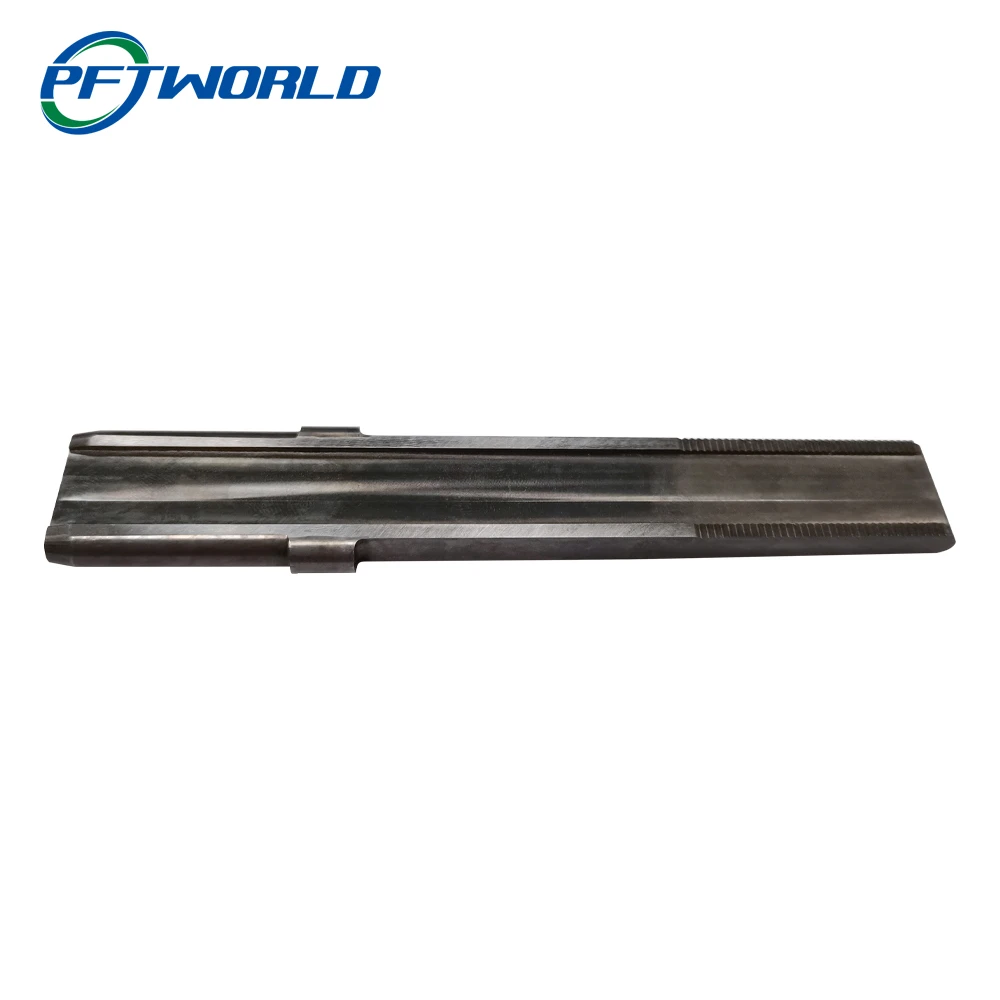
CNC obradni centar za precizno rezbarenje treba uzeti u obzir kategoriju procesa obrade koju je formulirala tvornica za obradu. Prilikom obrade dijelova odaberite CNC tokarenje, bušenje, CNC glodanje, bušenje ili grubu obradu, polupreciznu strojnu obradu, preciznu strojnu obradu i ultra preciznu strojnu obradu te odredite odgovarajuće alate za sečenje prema procesu obrade.
Stvarna veličina: veličina dobivena mjerenjem. Granična veličina: dvije granične vrijednosti koje dozvoljavaju promjenu veličine dijela nazivaju se granične veličine. Podijeljena je na maksimalnu i minimalnu graničnu veličinu. Dimenziona devijacija: algebarska razlika dobijena oduzimanjem određene veličine od njene osnovne veličine naziva se dimenzionalno odstupanje, što se skraćeno naziva devijacijom. Algebarska razlika dobijena oduzimanjem maksimalne granične veličine od njene osnovne veličine naziva se gornja devijacija, a gornja devijacija rupe i osovine izražava se sa es odnosno ES. Algebarska razlika dobijena oduzimanjem minimalne granične veličine od njene osnovne veličine naziva se donja devijacija, a donja devijacija rupe i osovine izražava se sa EI odnosno EI.
Tvrdoća materijala za obradu ima određeni uticaj na obradu preciznih mašinskih delova, a ponekad ima i veliki uticaj, jer ako je tvrdoća materijala prevelika, oprema za obradu će se oštetiti ili čak oštetiti, što će uticati na normalnu obradu. preciznih mašinskih delova, pa se dolazi do ovog zaključka. Za obradu nestandardnih dijelova mogu se koristiti precizni mehanički dijelovi, a obrada takvih dijelova nije teška i složena. Sve dok se postigne ispravan i standardiziran rad, može se postići dobar kvalitet obrade i učinak obrade.
Struktura i izbor CNC glodalice je glavni sadržaj koji će se predstaviti u ovom članku, a ujedno je i jedan od njegovih osnovnih sadržaja, pa ga treba dobro savladati kako bismo što bolje koristili CNC glodalicu. CNC glodalica sa manjim specifikacijama pogodna je za obradu malih i srednjih dijelova i konturno glodanje složenih površina; CNC glodalica sa većim specifikacijama pogodna je za obradu velikih i složenih dijelova. Sada je formulisan standard tačnosti CNC glodalice, a to je: tačnost pozicioniranja koordinata linearnog kretanja je 0.04/300mm, tačnost ponovljene pozicioniranja je 0,025 mm, a tačnost glodanja je 0,035 mm. Prema različitim dijelovima za obradu, možemo odabrati različite CNC glodalice ili dodati neke uređaje na opće CNC glodalice prema zahtjevima obrade dijelova, kako bismo zadovoljili zahtjeve obrade.
To je uključeni ugao projekcije dve glavne rezne ivice u srednjem delu. Što je manji ugao vrha, to je duža glavna rezna ivica, smanjuje se opterećenje rezne ivice jedinice i smanjuje se aksijalna sila, što je snažno za aksijalnu stabilnost burgije. Povećava se i oštar ugao noža na vanjskom krugu, što pogoduje rasipanju topline i poboljšava trajnost noža. Međutim, smanjenje ugla vrha će oslabiti snagu vrha burgije i povećati deformaciju strugotine, što će rezultirati povećanjem momenta. Ugao vrha standardne spiralne bušilice za prženo testo je oko 118 stepeni. HSS brzorezni čelični bit: vršni ugao je općenito 118 stupnjeva, ponekad više od 130 stupnjeva. HM cementirani karbidni nastavak: ugao vrha je općenito 140 stupnjeva; Bušilice sa ravnim utorima su često 130 stepeni, a tri ivične bušilice su uglavnom 150 stepeni.
Civilizovanu proizvodnju treba raditi što je više moguće tokom proizvodnje. Ako se utvrdi da je buka prijenosa zupčanika relativno velika, to može biti posljedica neravnina ili neravnina. Kada izvodite preciznu obradu, obavezno riješite neravnine ili neravnine prije nego što ih stavite u nju, kako biste smanjili pojavu buke zupčanika. Ako su zahtjevi za preciznošću zupčanika relativno veliki, tada se može pojaviti buka zbog velike vrijednosti odstupanja. Prilikom odabira praznog zupčanika, moramo odabrati onaj sa vrijednošću odstupanja u razumnom rasponu, te ga moramo klasificirati prema situaciji, inače buka može postati veća pri korištenju zbog neprecizne klasifikacije. Za kontrolu tačnosti zupčanika, relevantne studije su otkrile da ako želite smanjiti buku precizne obrade, tačnost mora biti unutar kontrolnog raspona, a linearna brzina mora biti veća od 20 metara u sekundi. Ako postoje problemi kao što je odstupanje nagiba zubaca ili odstupanje prečnika zupčanika, to može dovesti do visoke buke. Razumna kontrola tačnosti zupčanika je veoma važna.
U procesu obrade finih mehaničkih dijelova uobičajene metode obrade su tokarenje i glodanje dijelova, a neki uobičajeni fini dijelovi su dijelovi za glodanje ili dijelovi za struganje. Nakon što je radni komad prestao s grubim rezanjem, cijeli radni komad je zapravo bio vrlo blizak izgledu i veličini koju je zahtijevao sam radni komad, ali u ovom trenutku još uvijek postoji velika margina na površini dijela za podjelu za zaustavljanje finog rezanja. Površina obratka nakon finog rezanja je svjetlija i veličina će biti preciznija.
U obradi preciznih mašinskih delova postoje određeni specifični zahtevi u pogledu veličine i potrebno je poznavati te specifične zahteve, kako bi se izbegli problemi u vezi sa tim. U pogledu specifičnih zahtjeva, ima zahtjeve cilindrične proporcije i specificiranog raspona pozitivnih i negativnih grešaka, koje su veoma važne i neophodne. Rad operatera je veoma važan za obradu preciznih mehaničkih delova, i to je važan aspekt koji se ne može potceniti i neoprezno tretirati, jer je ovaj aspekt vezan za kvalitet i performanse gotovih proizvoda, pa se iz navedenog zaključka može izvesti dosegnuto. Osim toga, njegovi operateri treba da ovladaju određenim profesionalnim znanjem i operativnim vještinama, kako bi izbjegli pogrešne operacije.