
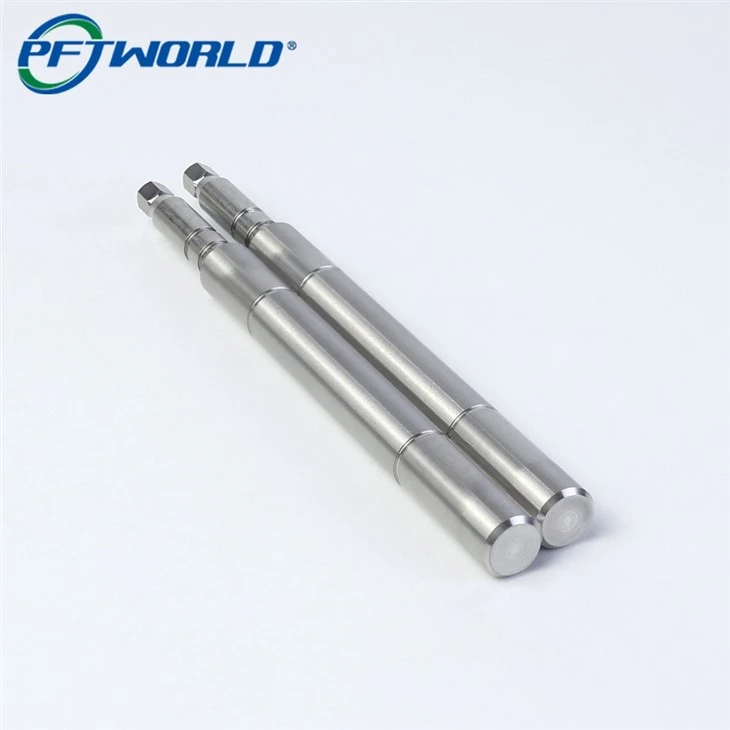
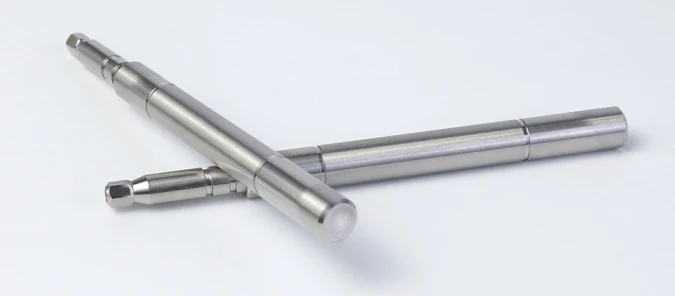
Obrada oštrih ivica CNC aluminijuma
Osa mašine: 3,4,5,6
Tolerancija:+/- 0.01mm
Posebne oblasti : +/-0,005 mm
Hrapavost površine: Ra 0,1~3,2
Sposobnost nabavke: 500000 komada/mjesec
1-komad Minimalna narudžba
Ponuda od 3 sata
Uzorci: 1-3 dana
Vrijeme isporuke: 7-14 dana
Certifikat: Medicinski, Vazduhoplovstvo, Automobilski,
ISO9001:2015,AS9100D,ISO13485:2016,ISO45001:2018,IATF16949:2016,ISO14001:2015,RoSH,CE itd.
Materijali za obradu: aluminij, mesing, bakar, čelik, nehrđajući čelik, željezo, plastika i kompozitni materijali itd.
Pošaljite upit
Product Details ofObrada oštrih ivica CNC aluminijuma
U današnjem industrijskom okruženju koje teži vrhunskoj sigurnosti i pouzdanosti, ključan, ali često podcijenjen korak u proizvodnji preciznih aluminijskih komponenti dobija neviđenu pažnju:Uklanjanje ivica i tretman oštrih ivica. Bilo da se radi o preciznim alatnim mašinama koje služe strategiji "Made in China 2025", nosačima baterija i kućištima motora koji se utrkuju na globalnoj stazi novih energetskih vozila, ili komponentama za hlađenje servera koje podržavaju projekat "East Data West Computing", sitni neravnine ili oštre ivice mogu dovesti do katastrofalnih posljedica-od izolacije žice do kratkog spoja izolacije i abrazije u normalnom radu. habanje fluidnih sistema.
Tradicionalne metode ručnog uklanjanja ivica ne samo da su neefikasne i nedosljedne, već, u pozadini rastućih troškova rada i produbljivanja aktivnosti "Mjeseca sigurnosti na radnom mjestu", još više ističu njihovu neodrživost. Ovaj članak se bavi kompletnim rješenjemkombinovanje CNC procesa tokarenja sa modernim tehnologijama uklanjanja ivica, pokazujući kako visoko-metode visoke tehnologije mogu dati aluminijumske komponente sigurnim, preciznim i pouzdanim svojstvenim kvalitetima, odgovarajući na nacionalni poziv za razvoj visoko-kvalitetne proizvodnje i poboljšanje inherentnih nivoa sigurnosti.
Dio 1: CNC tokareni aluminijski dijelovi – korijenski uzroci i izazovi formiranja neravnina
1.1 CNC proces tokarenja: dvosjekli mač efikasnosti i preciznosti
CNC tokarenje je glavni proces za obradu rotacionih aluminijumskih delova (kao što su osovine, čahure, kućišta, konektori), efikasno formirajući složene konture kroz relativno kretanje rotacije obratka i pomaka alata. Njegove prednosti uključuju:
- Visoka stopa uklanjanja materijala i efikasnost proizvodnje: Posebno pogodan za brzu proizvodnju velikih serija rotacijskih dijelova
- Odlična dimenzionalna tačnost i okruglost: Može lako postići tolerancije na nivou mikrona{0}}, ispunjavajući zahtjeve za preciznost montaže
- Dobra završna obrada površine: Optimiziranjem parametara rezanja, okrenuta površina može direktno doseći Ra 0,4-1,6μm
- Međutim, ovaj vrlo efikasan proces rezanja neizbježno proizvodi neravnine:
- Izađi Burrs: Kada alat izađe iz ruba obratka, materijal se podvrgava plastičnoj deformaciji umjesto potpunog smicanja pod silom smicanja, formirajući izbočeni rub
- Neravnine u smjeru uvlačenja: Tanki, dugi ostaci materijala ostavljeni na površini obratka duž smjera kretanja alata
- Burrs za izlaz rupa: Prstenasti{0}}ivi koji se formiraju na izlazu izbušenih ili izbušenih rupa
1.2 Svojstva aluminijumskog materijala pogoršavaju izazove uklanjanja ivica
Aluminijske legure, posebno najčešće korištene klase kao što su 6061 i 7075, kombinuju dobru čvrstoću i plastičnost:
- Visoka duktilnost: Sklonije stvaranju velikih, čvrstih neravnina, a ne krhkih lomova
- Visoka toplotna provodljivost: Toplina rezanja se brzo raspršuje, potencijalno uzrokujući lokalizirano omekšavanje materijala i pogoršavajući stvaranje neravnina
- Adhesive Tendency: Sklon prianjanju za alate, stvarajući "izgrađene-ivice" neravnine pod određenim uslovima
Sa napretkom kineskih ciljeva "Dual Carbon", potražnja za-komponentama od legure aluminijuma visokih performansi u novim energetskim vozilima i vazduhoplovstvu je porasla. Ove komponente često imaju složenu strukturu i visoku vrijednost, što postavlja skoro-stroge zahtjeve za proces uklanjanja ivica.
Dio 2: Sveobuhvatna analiza modernih tehnologija uklanjanja ivica i oštrih ivica
Idući dalje od turpija i brusnog papira, moderna proizvodnja je razvila niz efikasnih, dosljednih i automatiziranih rješenja za uklanjanje ivica.
2.1 Metode mehaničkog uklanjanja ivica
- Strugalice i alati za iskošenje: Integrirajte specijalizirane programe za iskošenje na CNC strugovima kako biste automatski podrezali oštre ivice na kraju ciklusa obrade, postižući "mašinske{0}}kompletne" dijelove
- Magnetna abrazivna završna obrada: Koristi magnetno polje za pokretanje abrazivnih iglica za ribanje površine obratka, posebno pogodno za složene šupljine i uklanjanje poprečnih-rupa
- Završna obrada bačve i vibracija: Efikasna rješenja za velike serije malih dijelova, uklanjaju neravnine i stvaraju ujednačene zaobljene rubove blagim trenjem
2.2 Termičke i hemijske metode uklanjanja ivica
- Termalnoenergetsko uklanjanje ivica (TED): Postavlja radni komad u zapečaćenu komoru, uvodi zapaljivi gas i pali ga, trenutno sagorevajući sve izbočene neravnine uz minimalan uticaj na osnovni materijal
- Elektrohemijsko uklanjanje ivica (ECD): Pogodno za provodljive materijale, precizno uklanja neravnine kroz selektivno anodno rastvaranje bez mehaničkog naprezanja
- Cryogenic Deflashing: Hladi obradne komade ispod njihove temperature krtosti, a zatim koristi sačmarenje da izazove lomljiv lom neravnina
2.3 High-Tech Frontier Solutions
- Robotsko fleksibilno uklanjanje ivica: Roboti integrirani sa senzorima{0}}kontrole sile automatski se prilagođavaju odstupanjima dijelova, osiguravajući ujednačen pritisak obrade
- Laser Deburring: Bes-precizan proces koji kontrolira putanju skeniranja laserskog snopa kroz programiranje, posebno pogodan za mikro-otvore i tretman dubokih šupljina
- Plazma elektrolitička oksidacija (PEO) Zaokruživanje ivica: Prirodno zaokružuje oštre ivice dok stvara keramički premaz
Dio 3: Podaci{1}}Okvir za odlučivanje vođen procesom
3.1 Matrica ključnih odluka
| Dimenzija razmatranja | Tradicionalni priručnik | CNC Integrisano iskošenje | Posebni procesi (npr. ECD/TED) | Robotika/Automatizacija |
|---|---|---|---|---|
| Složenost odgovarajućeg dijela | Simple Geometry | Rotaciona / regularna ivice | Složene unutrašnje šupljine/poprečne{0}}rupe | Kompleksne 3D površine |
| Konzistentnost procesa | Niska (zavisna od{0} vještina) | Vrlo visoko | Vrlo visoko | Visoko |
| Vrijeme ciklusa proizvodnje | Sporo | Vrlo brzo (sinhrono sa obradom) | Srednji (zahteva sekundarno pričvršćivanje) | Srednje do brzo |
| Inicijalna investicija | Veoma niska | Srednji (Alati i programiranje) | Visoko | Vrlo visoko |
| Odgovarajuća veličina serije | Prototip / Vrlo mala serija | Mala do velika serija | Srednja do velika serija | Velika serija |
| Kontrola kvaliteta rubova | Nepredvidivo | Precizno kontrolisano | Visoko kontrolisan | Controlable |
3.2 Proces odabira kao odgovor na nacionalne strategije
Uzimajući u obzir trenutna pravila i žarišta u industriji,{0}}odlučivanje bi posebno trebalo uzeti u obzir:
- Sigurnost na radnom mjestu i zdravlje na radu
Dajte prioritet automatiziranim rješenjima za uklanjanje ivica prema zahtjevu "zamjena ljudi mašinama, smanjenje broja ljudi automatizacijom" u *14. peto-godišnjem planu za nacionalnu sigurnost na radu*, smanjujući rizik od ručnog kontakta sa oštrim ivicama.
U osjetljivim industrijama poput medicinskih uređaja i prehrambenih mašina, uklanjanje ivica nije samo procesni zahtjev već i obavezan regulatorni standard.
- Otpornost lanca snabdevanja i autonomna kontrola
U kontekstu kineske{0}}američke tehnološke konkurencije, domaća proizvodnja ključnih komponenti (npr. vratila motora za nova energetska vozila) zahtijeva osiguranje kompletnog lanca procesa.
Ulaganje u vrhunsku-opremu za skidanje ivica domaće proizvodnje (npr. laserske sisteme) usklađeno je sa strateškim smjerom "zamjene uvoza".
- Zelena proizvodnja i održivi razvoj
Uporedite potrošnju energije i uticaj na životnu sredinu različitih procesa: lasersko uklanjanje ivica ne koristi gotovo nikakav potrošni materijal, dok tradicionalno brušenje stvara prašinu koja zahteva tretman.
Integracija sistema za reciklažu aluminijumskog otpada sa procesima uklanjanja ivica odgovara inicijativi "Zero{0}}Fabrika otpada".
3.3 Metoda odlučivanja u četiri koraka
Za konkretne projekte odgovorite redom:
- Geometrijska analiza: Gdje se nalaze neravnine? Na pravilnim vanjskim ivicama, složenim unutrašnjim šupljinama ili duboko unutar mikro-rupa?
- Technical Requirements: Koliki je potreban radijus ivice? Koja je potrebna Ra vrijednost? Postoje li zahtjevi bez sterilnosti ili kontaminacije-?
- Production Scale: Je li to za uzorke za istraživanje i razvoj, malu-serijsku probnu proizvodnju ili masovnu proizvodnju?
- Ukupni trošak vlasništva: Sveobuhvatno razmotrite ulaganje u opremu, troškove rada, potrošni materijal i troškove kontrole kvaliteta.
Dio 4: Inovativna integrisana rješenja{1}}orijentirana na budućnost
4.1 "Single Setup" Kompletna ćelija za obradu
Najnoviji tehnološki trend integrira okretanje, inspekciju i skidanje ivica na istoj CNC platformi:
- Inteligentni centri za okretanje: Opremljen sa-sistemima za mašinski vid za automatsku identifikaciju lokacije i veličine šiljaka.
- Adaptive Tool Paths: Podesite parametre iskošenja na osnovu podataka praćenja u stvarnom{0}}vremenu.
- Digitalni pasoš za kvalitet obrade: Bilježi parametre uklanjanja ivica svakog dijela i rezultira blokčein sistemom, ispunjavajući zahtjeve za sljedivost vrhunske{0}}proizvodnje.
4.2 Digitalni blizanac i optimizacija procesa
Predvidite formiranje neravnina kroz virtuelnu simulaciju:
- Simulacija procesa rezanja: Predvidite veličinu i lokaciju neravnine tokom faze programiranja.
- Optimizacija parametara AI: Koristi mašinsko učenje na istorijskim podacima da preporuči kombinacije parametara rezanja koje minimiziraju neravnine.
- Dizajn preventivnih procesa: Smanjuje stvaranje neravnina na izvoru promjenom sekvenci rezanja ili putanje alata.
4.3 Rešenja{1}}specifična za industriju
- Nova energetska vozila: Kućišta baterija od aluminijumske legure koriste zatvorenu-petlju robotsko fleksibilno brušenje + sisteme za kontrolu vida kako bi se osigurala sigurnost izolacije.
- Vazduhoplovstvo: Komponente motora od aluminijumske legure koriste lasersko uklanjanje ivica kako bi zadovoljile zahteve performansi zamora u ekstremnim okruženjima.
- Medicinski implantati: Implantati od titanijuma i legure aluminijuma koriste elektrohemijsko uklanjanje ivica za postizanje ultra-glatkih površina potrebnih za biokompatibilnost.
Zaključak: Od "nužnog zla" do "stvaranja vrijednosti"
U novoj eri visokog{0}}razvoja kvalitetne proizvodnje, uklanjanje ivica se iz pasivnog koraka naknadne{1}}obrade pretvorilo uaktivna faza kvalitetnog dizajna i stvaranja vrijednosti. Naučnim odabirom i integracijom naprednih tehnologija uklanjanja ivica, proizvođači mogu ne samo eliminirati sigurnosne opasnosti i poboljšati pouzdanost proizvoda, već i:
Smanjite vrijeme montaže i stope kvarova, poboljšavajući ukupnu efikasnost lanca snabdijevanja.
Ispunjava sve strože industrijske standarde i međunarodne zahtjeve za sertifikaciju.
Uspostavite imidž brenda "precizne proizvodnje" na vrhunskim-tržištima.
Naročito u kontekstu trenutnog složenog međunarodnog ekonomskog i trgovinskog okruženja i potreba za unapređenjem domaće industrije, ulaganje u inteligentne, automatizovane mogućnosti završne obrade je konkretna praksa za učvršćivanje osnovne konkurentnosti proizvodnje i odgovor na strategiju "Energija kvaliteta". Kada je svaka ivica pažljivo obrađena i svaka aluminijska komponenta dostigne stanje savršenstva, transformacija iz "Made in China" u "Created in China" tiho se ostvaruje u ovim detaljima.
Hrana za razmišljanje: Uz duboku integraciju industrijskog interneta i inteligentne proizvodnje, budući sistemi za uklanjanje ivica mogu postati potpuno autonomni-postižući zaista preciznu proizvodnju "bez-defekta" kroz detekciju u stvarnom-vremenu, računanje rubova i adaptivno izvršenje. Ovo nije samo pravac tehnološke evolucije, već i suštinski put za kinesku proizvodnju da se uzdigne u globalnom lancu vrijednosti.
Popularni tagovi: čišćenje oštre ivice tretman cnc aluminijuma, Kina uklanjanje oštrih ivica tretman cnc aluminijuma proizvođači, dobavljači, fabrika
Pošaljite upit
